
A szerszám és a vele készült alkatrész is a Mitternél készül, egy telephelyen. Műszaki polimerek, kis- és középszéria, IATF 16949 szerinti minőségirányítás.
Mérnöki támogatás, szerszámtervezés és gyártás, Moldex3D szimuláció, fröccsöntés 30-tól 700 tonnáig, bemérés saját mérőlaborban.
A jelentkezés után 24 órán belül felvesszük veled a kapcsolatot.
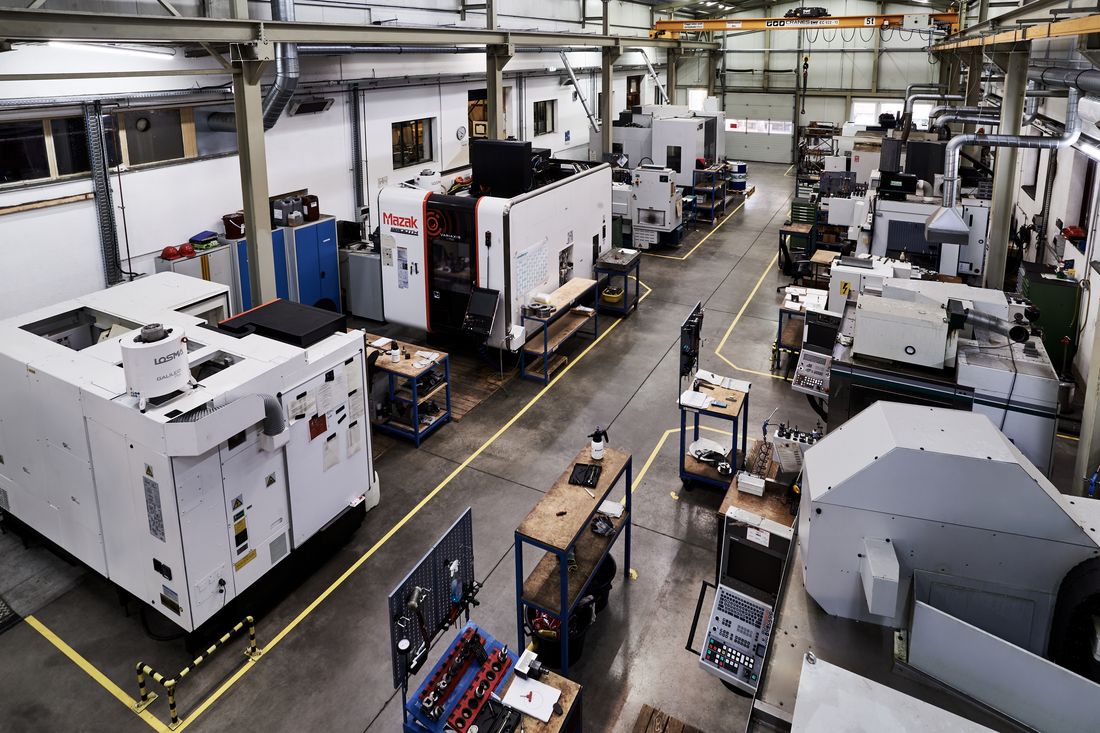
A Mitternél egymás mellett működik a szerszámüzem és a fröccsöntő üzem. Így a szerszám tervezése és gyártása, valamint az alkatrészek sorozatgyártása egy helyen, összehangoltan történik.
Ha a gyártás bevezetése közben módosítani kell a szerszámon, nem kell külső szerszámüzembe szállítani és több beszállítóval egyeztetni: a módosítás helyben történik.
A szerszám és a fröccsöntési folyamat így ugyanannak a csapatnak a felelőssége. Ha a gyártás során probléma merül fel, nem két külön beszállító között kell egyeztetned: a hibát és a szükséges módosítást ugyanaz a mérnöki és gyártási csapat vizsgálja meg.
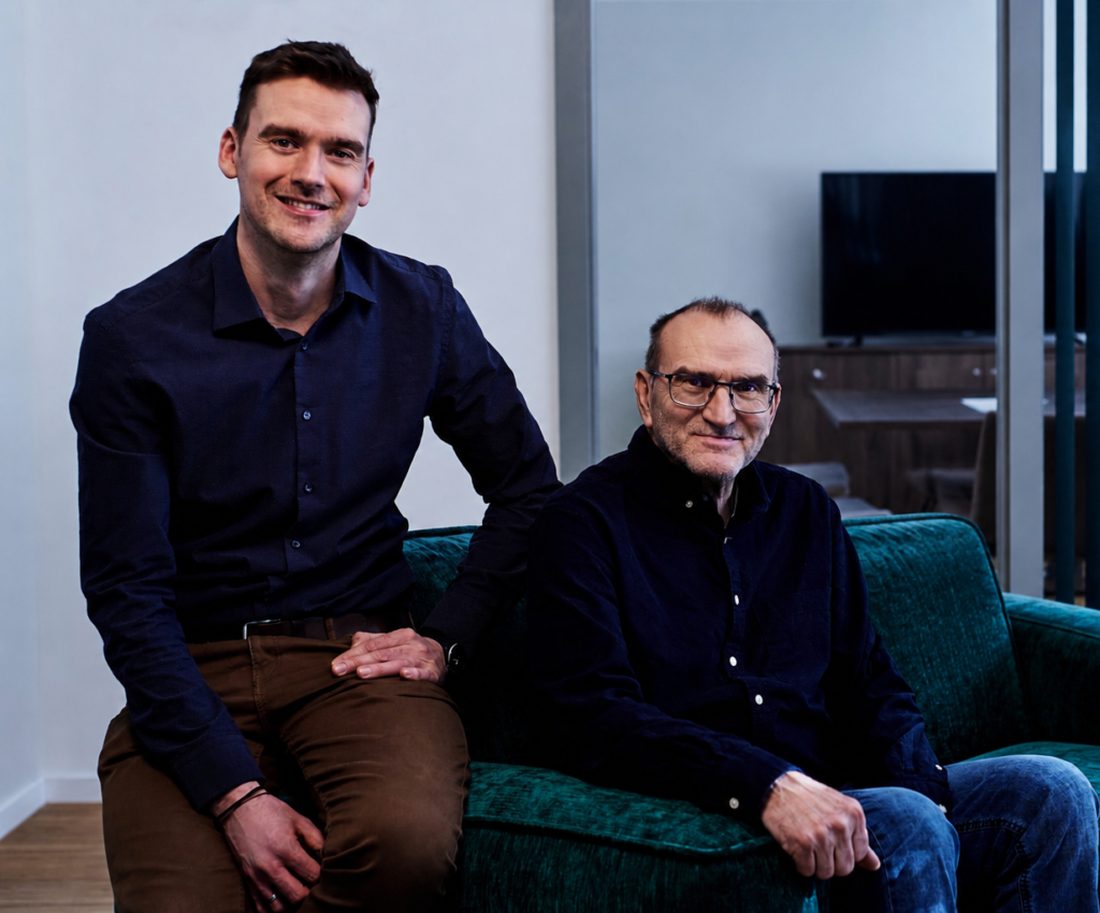
A céget Mitter Gábor alapította, ma a második generáció, Mitter Ádám vezeti.
Műszaki műanyag alkatrészek kis- és középszériás gyártását vállaljuk saját fröccsöntő üzemünkben. Ha új termékhez szerszámra is szükség van, a tervezés és a szerszámgyártás is házon belül történik, így nem kell két beszállítót összehangolnod.
A géppark főbb adatai alapján gyorsan felmérheted, hogy az alkatrészed gyártható-e nálunk. Összesen 18 fröccsöntő géppel dolgozunk, 30–700 tonnás tartományban.
Engel, Netstal Neomat és Sumitomo Demag Systec gépek. A gépparkunk fele ebbe a tartományba esik.
Netstal Neomat, Sumitomo Demag Systec és IntElect. Utóbbi elektromos gép, ami szorosabb ismételhetőséget tesz lehetővé.
Ebben a tartományban Sumitomo Demag Systec és Engel gépekkel dolgozunk, nagyobb méretű vagy többfészkes szerszámokhoz.
| Típus | Záróerő |
|---|---|
| Engel | 30 t |
| Netstal Neomat (2 db) | 60 t |
| Netstal Neomat (2 db) | 90 t |
| Arburg 420 C | 100 t |
| Engel | 100 t |
| Sumitomo Demag Systec (2 db) | 100 t |
| Netstal Neomat (2 db) | 150 t |
| Sumitomo Demag Systec | 160 t |
| Sumitomo Demag IntElect | 160 t |
| Sumitomo Demag IntElect | 220 t |
| Sumitomo Demag IntElect | 280 t |
| Engel | 300 t |
| Sumitomo Demag Systec | 650 t |
| Engel | 700 t |
Feldolgozott alapanyagok
A műszaki polimerek feldolgozását gyárthatósági elemzéssel és Moldex3D szimulációval készítjük elő, még a szerszám elkészítése előtt.
A rajztól a sorozatgyártásig minden lépés egy telephelyen, a Mitternél zajlik.
Átnézzük a rajzot vagy a 3D modellt, és megmondjuk, mit érdemes módosítani a gyárthatóság érdekében.
Már a szerszám elkészítése előtt vizsgáljuk a kitöltést, a vetemedést, a hűtőkör hatékonyságát és az ömledék-összecsapási vonalakat.
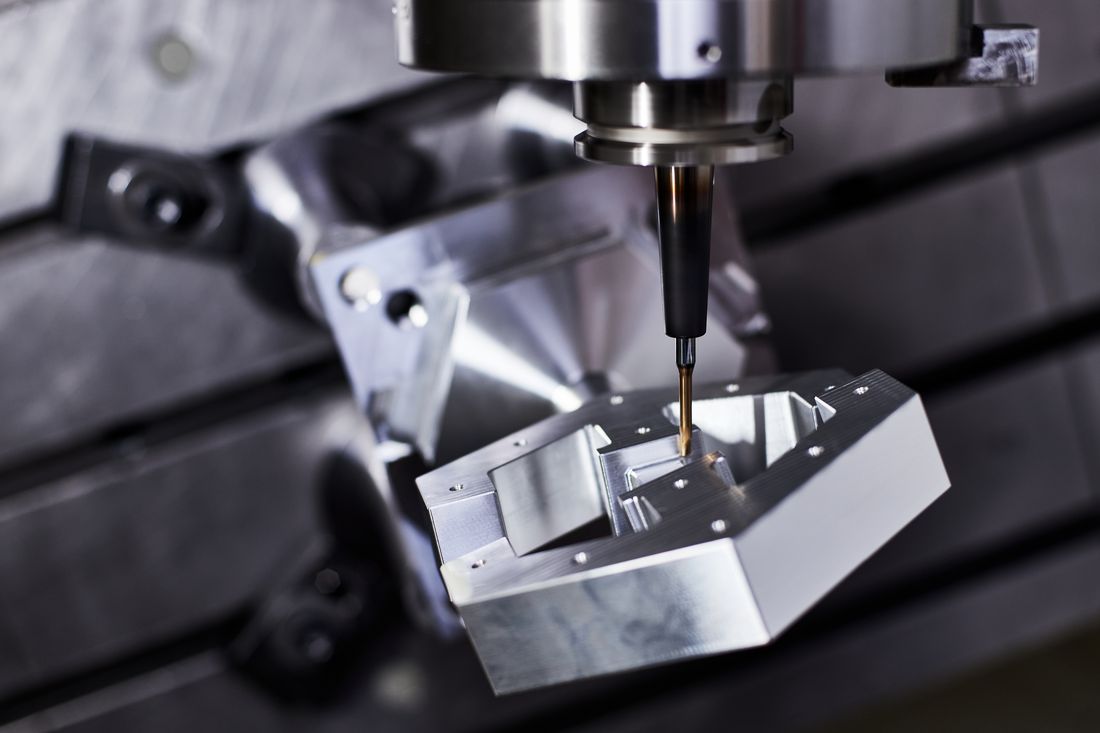
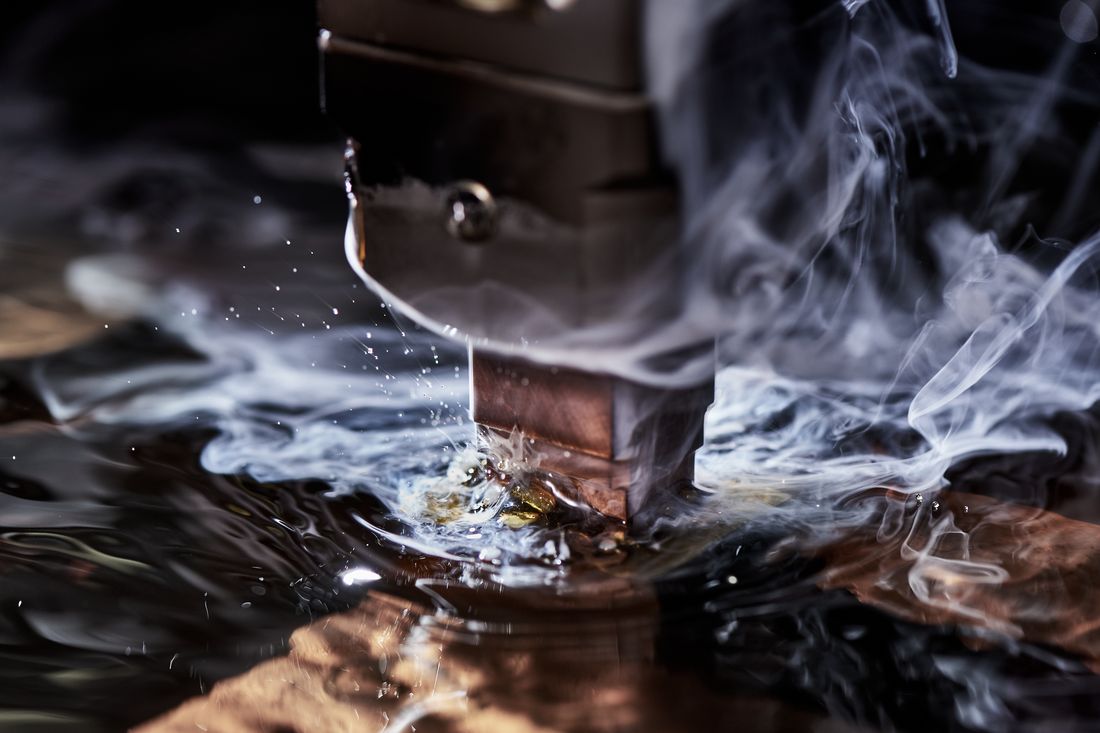
A szerszám a saját szerszámüzemünkben készül, CNC megmunkálással és szikraforgácsolással.
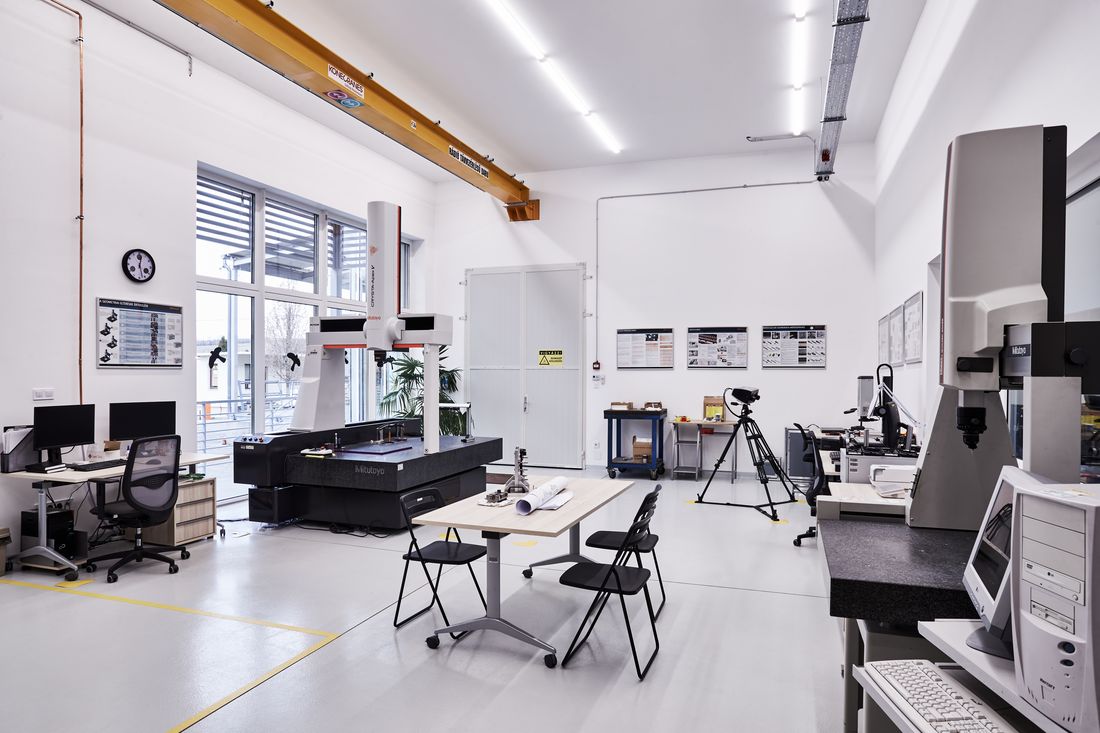
A szerszámelemeket és az első darabokat saját mérőlaborunkban, 3D koordináta-mérőgépen ellenőrizzük.
Folyamatvalidálás és dokumentált gyártásbevezetés, autóipari elvárások szerint.
SAP-alapú nyomonkövetés, a gyártástól a kiszállításig.
Ha egy futó projekthez keresel új beszállítót, átvesszük és bemérjük a meglévő szerszámot, felmérjük a gyártási feltételeket, és szükség esetén javaslatot teszünk a szerszám vagy a folyamat módosítására. Írd meg a projekt főbb adatait, és megnézzük, hogyan vehető át a gyártás.
Futó autóipari projekt átvétele gyorsított ütemben: 360 000 db/év, PA46 alapanyag, 4 fészkes szerszám. A QR-kód olvashatósági problémáját és a visszatérő felületi foltosodást a technológiai paraméterek és a szárítási folyamat újrabeállításával stabilizáltuk.
„A QR-kód sokkal határozottabb és az alkatrészek felülete is jóval homogénebb, mint az előző beszállítónál.” Tier-1 partner
Ha csak a szerszámra van szükséged, azt is vállaljuk: nem feltétel, hogy a sorozatgyártás is nálunk történjen. A teljes folyamat házon belül zajlik: mérnöki támogatás, technológiai tervezés, CNC-megmunkálás, szikraforgácsolás, bemérés és kézi szerszámszerelés.
Így a különböző műveletekhez nem kell több külső partnert összehangolnod. Meglévő szerszámok javítását, karbantartását és módosítását is vállaljuk, akkor is, ha nem mi gyártottuk őket.
Mitől függ egy fröccsöntő szerszám ára?
A szükséges fészekszámot a tervezett sorozatnagyság alapján határozzuk meg.
Az alámetszések, csúszkák és menetek külön mechanizmusokat igényelhetnek, ami növeli a szerszám összetettségét.
Az üvegszál-erősített anyagok jobban koptatják a szerszámot, ezért az acél- és felületkezelést is ehhez kell választani.
A szűkebb tűrések több megmunkálást és pontosabb ellenőrzést igényelnek.
A formalap mérete és a szerszám súlya meghatározza, melyik gépen használható.
Ezért nincs listaár. Ha elküldöd a rajzot és az éves darabszámot, konkrét ajánlatot adunk.
Régi vagy külföldről érkezett szerszámoknál előfordul, hogy nincs használható dokumentáció. Az is gyakori, hogy a meglévő rajz vagy modell már nem egyezik a szerszám valós állapotával.
Ilyenkor nem a rajzból indulunk ki, hanem magából a szerszámelemből: 3D lézerszkennerrel visszamérjük a geometriát, és a valós állapot alapján építjük fel vagy igazítjuk a modellt. Ha csak a legyártott darab áll rendelkezésre, abból is vissza tudjuk mérni a geometriát.
Az űrlap beküldése után visszaigazoló e-mailt kapsz, és 24 órán belül felvesszük veled a kapcsolatot. Semmilyen műszaki adatot nem kell előre összeszedned.
A rajzot, a 3D modellt vagy a mintadarab fotóját a visszaigazoló e-mailre válaszolva küldheted. Ezután tisztázzuk az alapanyagot, a tűréseket, a darabszámot és a kívánt határidőt.
Megnézzük, hogyan gyártható az alkatrész, min érdemes módosítani, és ennek milyen hatása van a szerszám kialakítására.
Add meg az elérhetőséged és az éves darabszámot, és 24 órán belül felvesszük veled a kapcsolatot. A részleteket e-mailben egyeztetjük.
Munkanapokon telefonon is elérsz minket. Ha inkább írnál, töltsd ki az űrlapot.
24 órán belül e-mailben válaszolunk. A rajzot vagy a 3D modellt a visszaigazoló e-mailre válaszolva tudod elküldeni.
Amit a leggyakrabban kérdeznek tőlünk.